Индустрия сборного железобетона базируется на незыблемом физическом законе: прочность итогового изделия напрямую зависит от плотности исходной смеси. Воздушные пустоты, неизбежно возникающие при заливке жестких и сверхжестких составов в опалубку, становятся очагами будущих микротрещин и капиллярных каналов. Для ликвидации этих скрытых полостей применяются специализированные агрегаты, передающие кинетическую энергию непосредственно через рабочую плоскость формовочного стола или борта матрицы.
Процесс уплотнения требует точного расчета вынуждающей силы, поэтому выбрать подходящий привод для вибростола удается только после детального анализа параметров формуемой детали. Инженерам-технологам необходимо учесть общую массу загруженной оснастки, фракционный состав инертных заполнителей и требуемую частоту колебаний, ведь малейший просчет приведет либо к критическому расслоению раствора, либо к недостаточной усадке массива.
Анатомия направленных колебаний
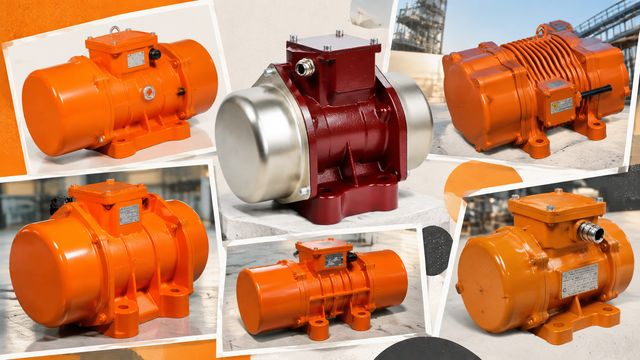
В основе конструкции классического площадочного вибратора лежит асинхронный электродвигатель, на ротор которого установлены регулируемые дебалансы. Вращение вала с закрепленными эксцентриками генерирует центробежную силу, трансформирующуюся в направленные механические импульсы. Корпус устройства жестко фиксируется на стальной платформе, заставляя всю металлоконструкцию совершать высокочастотные циклические движения. В отличие от глубинных моделей, погружаемых непосредственно в толщу раствора, площадочные модификации воздействуют на массив снизу, обеспечивая равномерное распределение вибрационной волны по всему геометрическому объему формы.
Многообразие инженерных решений
Производственные линии отличаются колоссальным разбросом нагрузок, что диктует необходимость использования узкоспециализированного оборудования. В зависимости от условий эксплуатации и требований к промышленной безопасности, парки предприятий комплектуются различными модификациями вибровозбудителей. Современные реалии диктуют применение следующих типов агрегатов:
- классические модели для стандартных линий формования тротуарной плитки и стеновых блоков;
- устройства повышенного ресурса, рассчитанные на непрерывную работу в условиях многосменных производств;
- взрывозащищенные исполнения для предприятий, где присутствует риск образования горючей пыли;
- специализированные фланцевые версии, интегрируемые непосредственно в конструкцию пуансонов;
- пневматические шаровые аналоги, применяемые во взрывоопасных зонах, где использование электропривода категорически запрещено.
Баланс частоты и амплитуды
Эффективность уплотнения жестких бетонных смесей достигается за счет высокочастотных колебаний с относительно малой амплитудой. Подобный режим заставляет частицы цемента и мелкого заполнителя переходить в состояние псевдоожижения, благодаря чему они под действием гравитации занимают максимально плотное положение, вытесняя вовлеченный воздух. Работа на предельных режимах накладывает серьезные требования к подшипниковым узлам и качеству литья корпусов. Оборудование от авторитетных отраслевых производителей традиционно оснащается усиленными лабиринтными уплотнениями, препятствующими проникновению абразивного цементного молочка внутрь статора. Регулировка вынуждающей силы обычно осуществляется путем изменения угла сдвига дебалансов, что позволяет тонко настраивать аппарат под конкретную марку бетона без замены основных узлов.
Грамотное оснащение формовочных участков гарантирует выпуск продукции, соответствующей строгим нормативам по морозостойкости, водонепроницаемости и механической прочности. Надежная работа виброплатформы полностью исключает брак, связанный с появлением раковин на лицевых поверхностях изделий, и существенно продлевает срок службы самой металлической оснастки, снижая амортизационные издержки предприятия.